为什么工业现场最缺的不是标准答案
很多刚入行的设备工程师,总觉得手册上写的流程就是金科玉律,差一毫米、错一个参数都是“违规操作”。可你有没有想过,那些印在铜版纸上的标准流程,是在什么环境下测出来的? 是实验室恒温25度、湿度40%、原料纯度99.9%、设备连续空转72小时的理想工况下算出来的。 它根本不会考虑你家车间入夏之后梅雨季湿度能飙到80%,轴承座会凝水;不会考虑你为了压成本,原料里掺了30%的回收料,磨下来的碎屑硬度比新料高两倍;更不会考虑车间班组为了赶双11的订单,偷偷把注射速度提了10%,就为了每模多省2秒钟。
那些一线攒出来的非标准答案,到底藏着多少产能红利
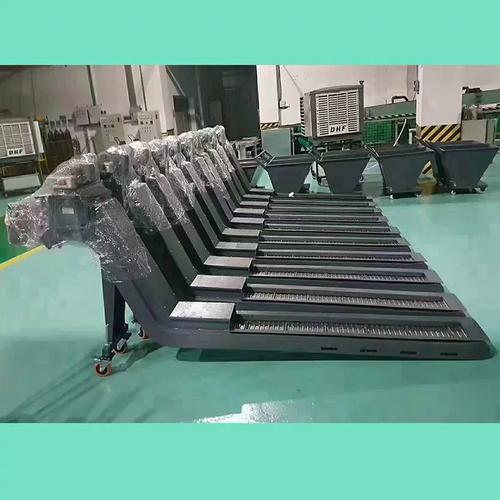
我前两年在东莞跑五金加工厂,见过一个特别有意思的事:厂里的数控冲床原来按手册要求,每运行4小时就要停机清理一次导轨上的铁屑,每次停机20分钟,一天下来光清屑就要耗掉1个多小时。 后来有个干了15年的操机师傅,自己掏300块钱在导轨侧面加了个带强磁的排屑槽,把原来需要人工扫的铁屑直接顺着磁吸条导到废料盒里。改完之后,原来4小时一次的清屑频率直接降到12小时一次,单台机器一天多打了1200个零件,整个车间8台机器算下来,一年多赚了近200万。 这个方法,设备手册上根本不会写。 为啥?因为设备厂商本来就有配套的自动排屑机卖,一套要2万多。你自己整个300块的改装就解决问题,人家赚啥钱?